Whatsapp
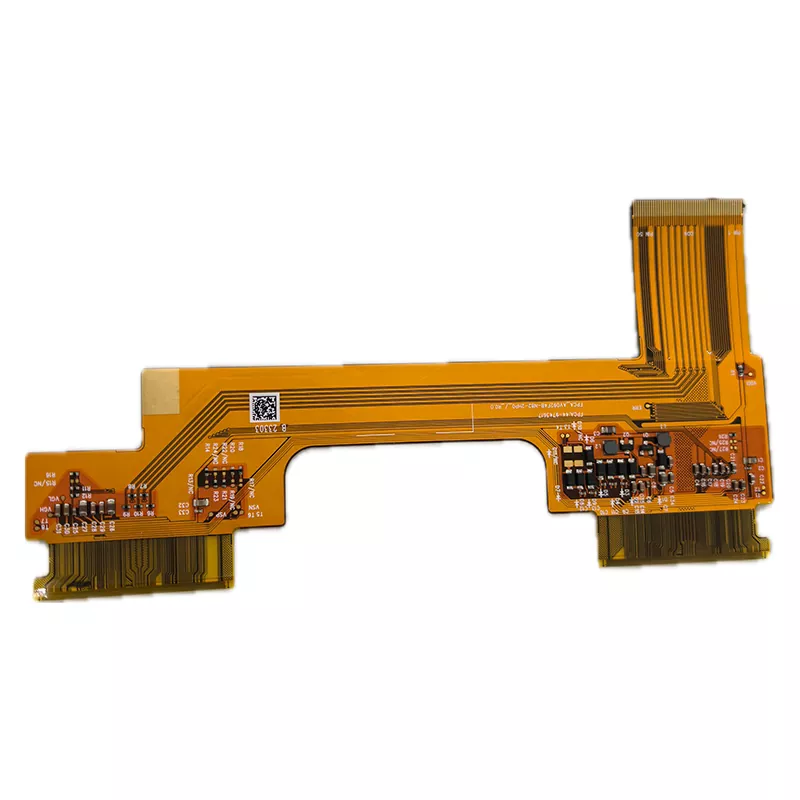
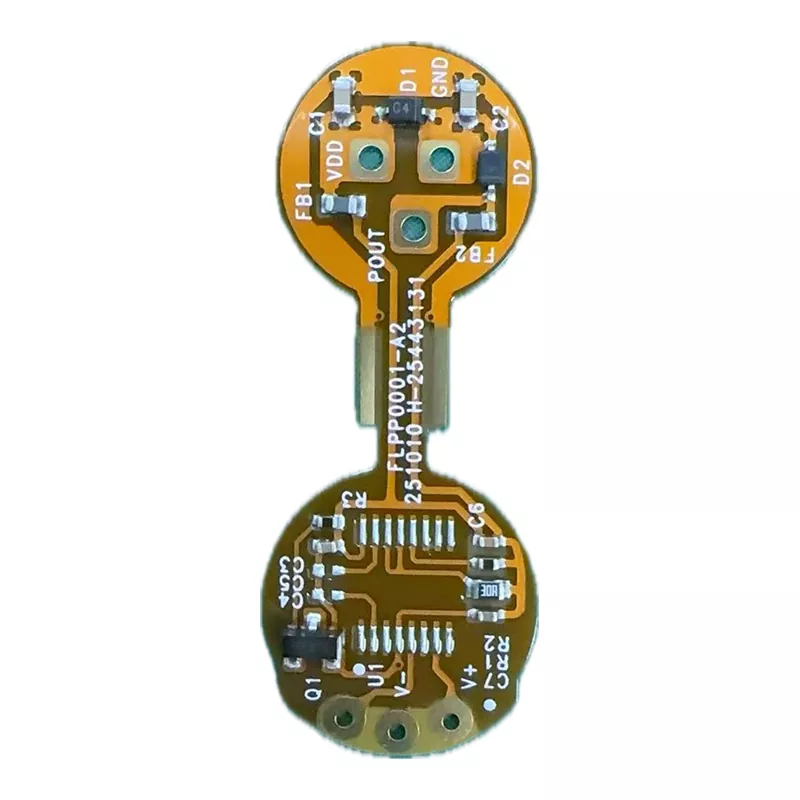
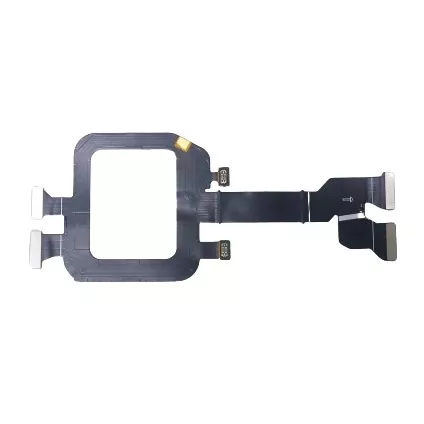
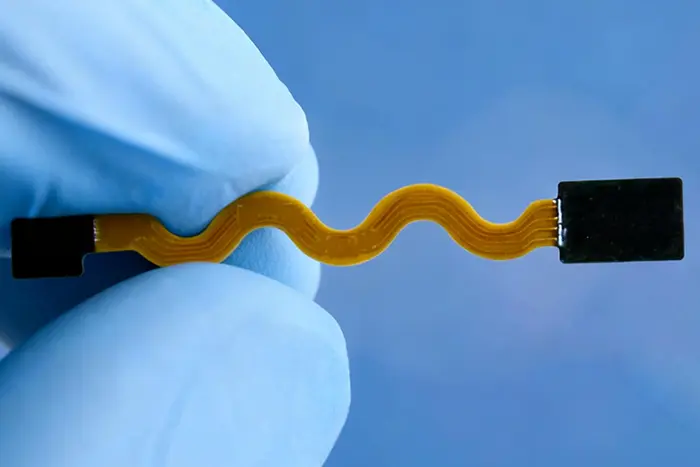
Esnek baskılı devre kartları (FPC'ler), katlanabilir akıllı telefon ekranlarından tıbbi cihazlardaki hassas problara kadar her yerde bulunan modern elektronik cihazların vazgeçilmez bir bileşenidir. Flaş kaplama, FPC'lerde yüksek performans ve yüksek güvenilirlik sağlayan temel bir üretim sürecidir.
Sürece Genel Bakış: Delmeden Bakır Kaplamaya Kadar Komple Yolculuk
FPC imalatındaki flaş kaplama işlemi bir dizi hassas işlemden oluşur. Tüm süreç, esnek alt tabaka üzerinde devre bağlantıları için yollar oluşturularak sondaj yapılmasıyla başlar. Daha sonra, ince bir bakır tabakasının kimyasal olarak delik duvarlarına yerleştirildiği ve sonraki elektrokaplama için iletken bir temel oluşturduğu bakır kaplama işlemi gelir.
Flaş kaplama işleminin özü, kritik kaplama katmanının yalnızca 3 dakika içinde tamamlanmasını gerektiren "flaş" sözcüğünde yatmaktadır. Bu ince ve tekdüze bakır tabakası sonraki işlemler için temel oluşturur. Daha sonra, devre modelinin oluşumuna hazırlanmak için kart yüzeyinin ışığa duyarlı bir filmle kaplandığı kuru film laminasyon aşaması başlar.
Maruz kalma ve geliştirme aşamaları devrenin kesin şeklini belirler. Işık ve kimyasal işlem yoluyla istenmeyen kuru film ortadan kaldırılarak ikincil bakır kaplama gerektiren alanlar açığa çıkar. Nihai ikincil bakır kaplama, devreyi gerekli işlevsel kalınlığa kadar kalınlaştırarak istikrarlı ve güvenilir akım iletimi sağlar.
Her adım, koreografisi titizlikle hazırlanmış bir dans gibidir; en ufak bir sapma bile devre kartının tamamında işlevsel kusurlara yol açabilir. Hassasiyete yönelik bu gereklilik, FPC üretiminin "elektronik endüstrisinin hassas sanatı" olarak bilinmesinin nedenidir.
Anahtar Teknoloji: Bükülme Alanlarının Özel İşlemi
FPC üretiminde bükme alanlarının işlenmesi en zorlu yönlerden biridir. Tekrarlanan bükme sırasında devre kartının güvenilirliğini sağlamak için bükme alanlarında bakır kaplamaya izin verilmez. Bu, FPC ile sert PCB üretimi arasındaki temel farklardan biridir.
Bükülme alanı FPC'nin "eklemi"dir. Eğer bu alan da bakırla kaplanmış olsaydı, artan bakır folyo kalınlığı malzemenin esnekliğini azaltacaktı. Zamanla, tekrarlanan bükme, bakır tabakanın yorulmadan çatlamasına neden olacak ve bu da ürünün ömrünü ciddi şekilde etkileyecektir.
Gerçek üretimde, kaplanmamış bükme alanları, saf yapışkan açıklıklardan biraz daha büyüktür. Bunun amacı bakır kaplama solüsyonunun bükme alanlarına nüfuz etmesini önlemektir. Bu "ayrılmış alan" tasarımı, bükme alanının esnekliğinin korunmasını en üst düzeye çıkarırken devre işlevselliğinin etkilenmemesini sağlar.
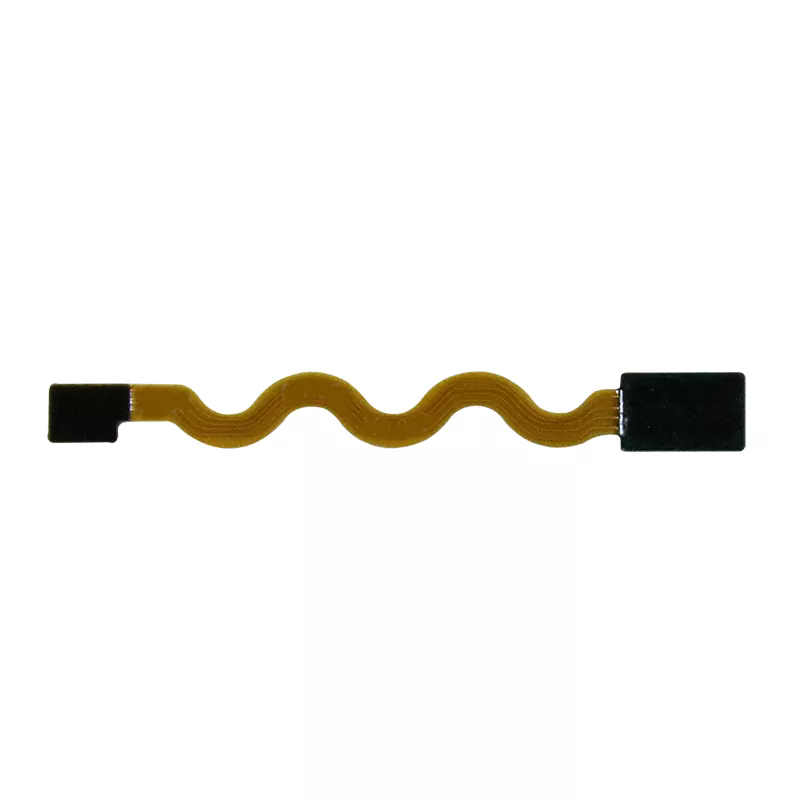
Eklemlerin tedavisi de aynı derecede önemlidir. Üretim spesifikasyonları, bağlantı noktalarının katmanlara ayrılma alanlarında bulunmamasını ve dalgalı bir tasarım kullanmasını açıkça gerektirir. Bu tasarım, stresi etkili bir şekilde dağıtarak stres konsantrasyonunun neden olduğu eklem kırılmasını önler.
Bir akıllı telefonun katlanabilir ekranının her gün düzinelerce, hatta yüzlerce bükülmeye maruz kaldığını hayal edin. Cihazın uzun süreli kullanımda FPC arızalarından dolayı arızalanmamasını sağlayan şey bu işlem detaylarının kusursuz bir şekilde yürütülmesidir.
Hassas Kontrol: İkili Zaman ve Alan Gereksinimi Flaş kaplama işleminin adındaki "flaş" kelimesi, bu adımın hız gereksinimini yansıtmaktadır. Endüstri standartları, flaş kaplamanın 3 dakika içinde tamamlanması gerektiğini açıkça şart koşuyor. Bu keyfi bir zaman ayarı değil, daha ziyade kapsamlı deneylerden ve gerçek üretim deneyiminden elde edilen en uygun çözümdür.
Çok kısa bir süre, yetersiz bakır birikmesine neden olur ve sonraki işlemler için yeterli iletken temelin sağlanamamasına neden olur; çok uzun bir süre, düzensiz bakır katmanlarına neden olabilir, bu da kaba taneciklere ve yetersiz yapışmaya neden olur. 3 dakikalık zaman penceresi verimlilik ve kalite arasında mükemmel bir denge sağlar.
İkincil bakır kaplama aşamasının farklı bir odağı vardır. Burada bakır kaplama alanının kesin olarak belirtilmesi gerekmektedir. Görünüşte basit olan bu gereklilik aslında ürün kalite kontrolü, maliyet yönetimi ve izlenebilirlik gibi birçok hususla ilgilidir.
Bakır kaplama alanı nihai ürünün direncini ve akım taşıma kapasitesini doğrudan etkiler. Alanın hassas kontrolü, devre performansının hassas kontrolü anlamına gelir; bu, üst düzey FPC'ler ile sıradan ürünler arasındaki temel farklardan biridir.
Maliyet açısından bakıldığında bakır, FPC imalatındaki ana malzeme maliyetlerinden biridir. Bakır kaplama alanının hassas kontrolü gereksiz malzeme israfını önleyebilir, bu da seri üretimde önemli maliyet tasarrufu sağlayabilir. Daha da önemlisi, alan verileri kalite takibi için bir temel sağlar; Bir ürün sorunu ortaya çıktığında, sorunun belirli süreç parametrelerine kadar izi hızla sürülebilir.
Kalite Güvencesi: Çok Katmanlı Kontrol Sıfır Kusur Sağlar
FPC'lerin güvenilirliği süreç tasarımının her detayıyla başlar. Bükülme bölgelerine ve bağlantı noktalarına yönelik özel işlemlere ek olarak, tüm süreç boyunca çok katmanlı kalite kontrol önlemleri uygulanır.
Flaş kaplamadan sonraki kuru film laminasyon aşamasında film kalınlığının tekdüzeliği, pozlama ve geliştirme etkilerini doğrudan etkiler. Modern üretim hatları genellikle film kalınlığını gerçek zamanlı olarak ölçmek ve tutarlılığı sağlamak için proses parametrelerini otomatik olarak ayarlamak için çevrimiçi izleme sistemleriyle donatılmıştır.
Pozlama aşamasının kesinliği devre modelinin netliğini belirler. Gelişmiş pozlama makineleri, günümüzün yüksek yoğunluklu FPC'lerinin tasarım gereksinimlerini karşılayan, 10 mikrometreden daha küçük çizgi genişlikleri ve aralıkların üretilmesine olanak tanıyan doğrudan lazer görüntüleme teknolojisini kullanır.
İkincil bakır kaplama aşamasında kalite kontrolü özellikle kritiktir. Alan kontrolünün yanı sıra bakır tabaka kalınlığı, tekdüzelik ve kristal yapı da sıkı izleme gerektirir. Modern galvanik kaplama hatları, kaplama kalitesini gerçek zamanlı olarak izlemek için tipik olarak X-ışını kalınlık ölçerler ve elektrokimyasal analizörlerle donatılmıştır.
Bu çok katmanlı kalite kontrol önlemleri, nihai ürünün tüketici elektroniğinden otomotiv elektroniği ve tıbbi cihazlara kadar çeşitli alanların katı gerekliliklerini karşılamasını sağlar. Otomotiv uygulamalarında FPC'lerin -40°C ile 125°C arasındaki sıcaklık değişimlerine dayanması gerekebilir; Tıbbi cihazlarda uzun süreli stabilite ve biyouyumluluğun garanti edilmesi gerekir.
Flaş kaplama işlemi, esnek bir alt tabaka üzerine devrelerin "çizilmesi" sanatına benzer; Her adım, mühendislerin hassasiyet ve esneklik arasında bir denge arayışını temsil ediyor. Giyilebilir cihazların, esnek ekranların ve mikro tıbbi cihazların yükselişiyle birlikte FPC üretim süreçleri daha fazla hassasiyet, esneklik ve güvenilirliğe doğru gelişmeye devam edecek ve geleceğin elektronik dünyasını birbirine bağlayan görünmez bir bağlantı haline gelecektir.